Thời gian làm việc: 8:30 - 18:00 (T2 - T7) - Hotline: 0932.196.898
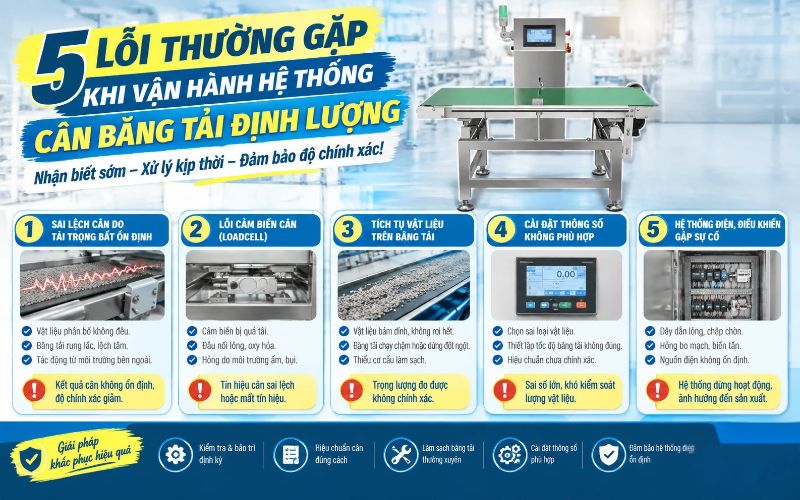
Hệ thống cân băng tải định lượng bị sai khối lượng, cấp liệu không ổn định hoặc số liệu hiển thị liên tục biến động? Những lỗi này không chỉ ảnh hưởng đến độ chính xác mà còn có thể khiến cả dây chuyền vận hành kém hiệu quả. Từ cảm biến tải, tốc độ băng tải đến vật liệu bám trên băng, nhiều yếu tố đều có thể gây sai lệch. Dưới đây là 5 lỗi phổ biến bạn nên kiểm tra trước khi gọi kỹ thuật.
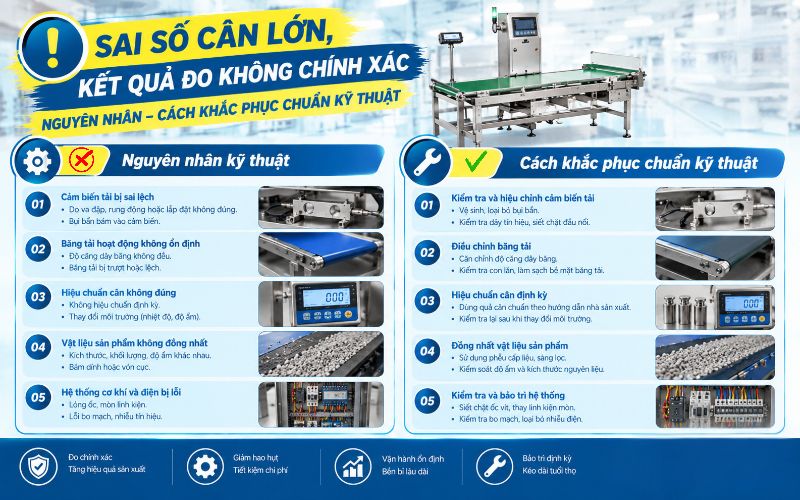
Lỗi sai số vượt quá dung phạm cho phép (thông thường dải sai số tiêu chuẩn của cân băng tải định lượng là ±0.5%-±1%) xuất phát từ các nguyên nhân:
- Sự cố tại cảm biến lực: Loadcell bị quá tải cơ học, tác động va đập mạnh làm biến dạng đàn hồi, hoặc bị bám bẩn, ẩm mốc xâm nhập làm thay đổi tín hiệu mV/V truyền về bộ vi xử lý.
- Hiện tượng trôi điểm không: Do tích tụ vật liệu rơi vãi trên khung cân, con lăn đo lường hoặc do sự thay đổi nhiệt độ môi trường làm điểm Zero ban đầu bị lệch.
- Cọ xát cơ khí: Băng tải hoặc khung cân bị vướng, cọ xát vào các chi tiết cố định xung quanh (máng chắn bụi, vách ngăn), tạo ra lực cản ngoài ý muốn tác động lên Loadcell.
- Bỏ qua hiệu chuẩn: Hệ thống vận hành thời gian dài mà không được kiểm định lại độ tuyến tính và hệ số cân.
- Vệ sinh và kiểm tra cơ khí: Dùng khí nén xịt sạch bụi bẩn bám trên Loadcell, gầm băng và khung cân. Kiểm tra khe hở an toàn xung quanh khung cân, đảm bảo khung cân ở trạng thái "hoàn toàn tự do" khi chịu tải.
- Kiểm tra tín hiệu Loadcell: Dùng đồng hồ VOM đo điện trở ngõ vào/ngõ ra và điện áp tín hiệu của Loadcell để xác định xem cảm biến có bị hỏng hoặc mất cân bằng cầu điện trở hay không.
- Thực hiện hiệu chuẩn định kỳ: Tiến hành cân chỉnh lại điểm Zero (Zero Calibration) hằng tuần/hằng tháng. Thực hiện hiệu chuẩn tải (Span Calibration) bằng quả cân chuẩn hoặc xích chuẩn định kỳ theo khuyến cáo của nhà sản xuất.
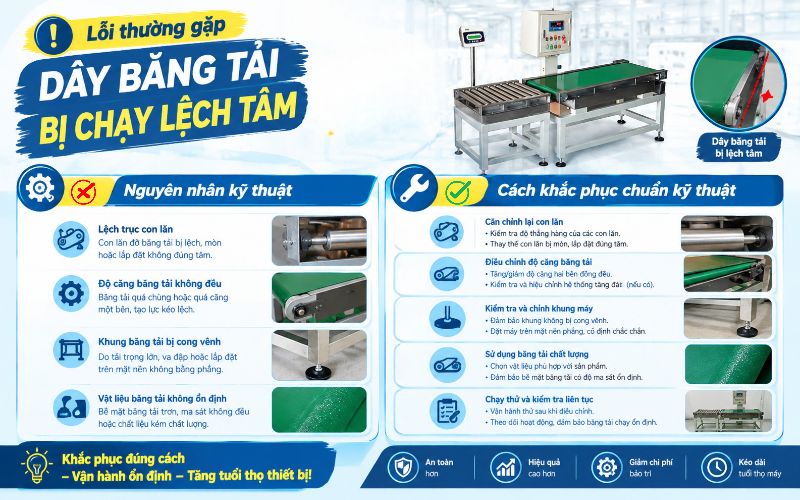
Dây băng tải không di chuyển theo đường thẳng trung tâm mà lệch sang một bên, gây tràn vật liệu và bào mòn mép băng:
- Cấp liệu lệch tâm: Máng xả vật liệu từ phễu chứa đổ xuống băng tải bị lệch về một bên, làm phân bố tải trọng không đều trên mặt băng, tạo ra lực xô ngang.
- Sai lệch hình học con lăn và quả lô: Con lăn đỡ, con lăn hướng hoặc quả lô chủ động/đóng cọc bị lệch trục, không vuông góc 90^∘ với tâm băng tải.
- Con lăn bị bám dính hoặc mòn không đều: Vật liệu bám chặt vào bề mặt con lăn làm tăng đường kính cục bộ, tạo ra lực kéo không đồng nhất.
- Lực căng băng không cân bằng: Cơ cấu tăng căng băng (trục vít hoặc quả tạ) điều chỉnh hai bên không đều nhau.
- Điều chỉnh vị trí đổ liệu: Thiết kế lại tấm dẫn hướng bên trong phễu cấp để đảm bảo vật liệu luôn rơi chính xác vào trung tâm dây băng.
- Căn chỉnh hệ thống con lăn (Alignment): Sử dụng thiết bị đo góc hoặc dây rọi để căn chỉnh lại các con lăn đỡ và con lăn cân, đảm bảo tất cả đều song song và vuông góc với khung băng.
- Cân bằng lực căng băng: Điều chỉnh cơ cấu căng băng tải ở hai bên sao cho lực căng đồng đều. Vệ sinh sạch sẽ các mảng bám trên bề mặt con lăn và quả lô.
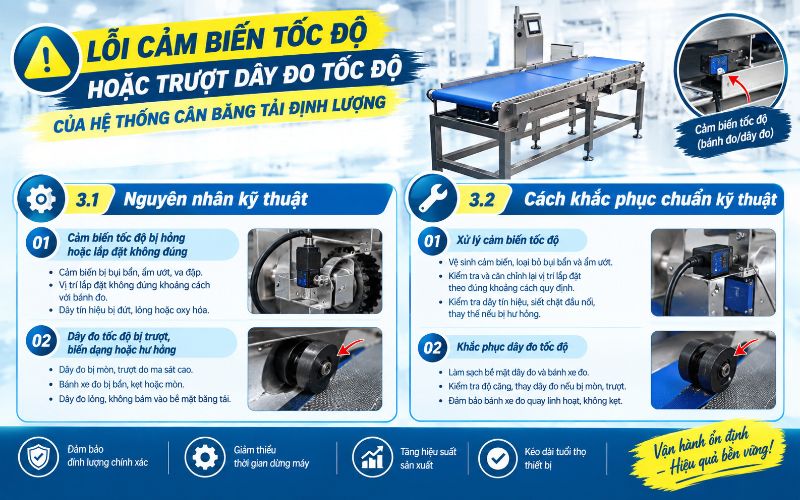
Lưu lượng tức thời (Q) của cân băng tải được tính bằng tích của tải trọng trên một đơn vị chiều dài (q) và tốc độ di chuyển của băng (v): Q=q×v. Nếu cảm biến tốc độ đo sai, toàn bộ kết quả định lượng sẽ bị hỏng hoàn toàn:
- Hiện tượng trượt cơ học: Bánh xe đo tốc độ (Encoder/Speed Pulley) bị mòn vẹt bề mặt tiếp xúc, hoặc bám dính dầu mỡ, cát, bụi dính khiến bánh xe bị trượt trên bề mặt dây băng thay vì quay đồng bộ.
- Hỏng hóc cảm biến/Encoder: Cảm biến tiệm cận hoặc Encoder đếm xung bị chập cháy, lệch khoảng cách khe hở cảm ứng (gap spacing) hoặc bánh răng đếm xung bị mòn.
- Đường truyền tín hiệu lỗi: Dây cáp truyền tín hiệu xung về bộ điều khiển bị nhiễu điện từ hoặc đứt ngầm.
- Xử lý bề mặt tiếp xúc: Vệ sinh sạch sẽ bề mặt bánh xe đo tốc độ và mặt dưới dây băng. Thay mới lớp cao su bọc bánh xe nếu đã bị mòn ma sát.
- Căn chỉnh khe hở cảm biến: Kiểm tra khoảng cách lắp đặt của cảm biến tiệm cận đo xung (thông thường từ 2mm" - 4mm" tùy dòng thiết bị). Ngoài ra, bạn có thể tham khảo thêm về Cách giảm sai số cho hệ thống cân định lượng băng tải
- Kiểm tra đếm xung: Đăng nhập vào giao diện đầu hiển thị/PLC để kiểm tra tham số đọc xung tốc độ. Tiến hành thay thế Encoder hoặc cảm biến tốc độ mới nếu linh kiện không xuất tín hiệu.
- Tính chất vật liệu biến đổi: Nguyên liệu có độ ẩm cao, bị vón cục, kết dính hoặc lẫn dị vật (đá hộc, sắt vụn) có kích thước vượt quá khe hở xả của phễu cấp.
- Vật liệu rơi vãi vào gầm băng: Bụi và hạt vật liệu lọt qua khe hở giữa mép băng và máng chắn, rơi xuống gầm băng và mắc kẹt giữa con lăn và dây băng.
- Hệ thống sấy/rung hỗ trợ không hoạt động: Đầm rung hoặc tấm xới liệu ở phễu chứa bị lỗi, dẫn đến hiện tượng "vòm cầu" (bridging) khiến liệu không chảy xuống được.
- Lắp đặt thiết bị lọc kích thước: Trang bị thêm lưới sàng lọc vật liệu thô hoặc nam châm tách sắt phía trước miệng phễu cấp liệu.
- Gắn thiết bị hỗ trợ xả liệu: Lắp thêm đầm rung khí nén hoặc đầm rung điện tại góc vát của phễu cấp đối với các loại bột/vật liệu dễ vón cục.
- Thường xuyên dọn dẹp và gắn gạt liệu: Lắp đặt các lưỡi gạt liệu (scrapers) ở vị trí quả lô đầu/cuối băng và gạt liệu V-plough ở mặt trong dây băng để tự động đẩy vật liệu rơi vãi ra ngoài. Kiểm tra độ quay trơn của các con lăn đỡ.
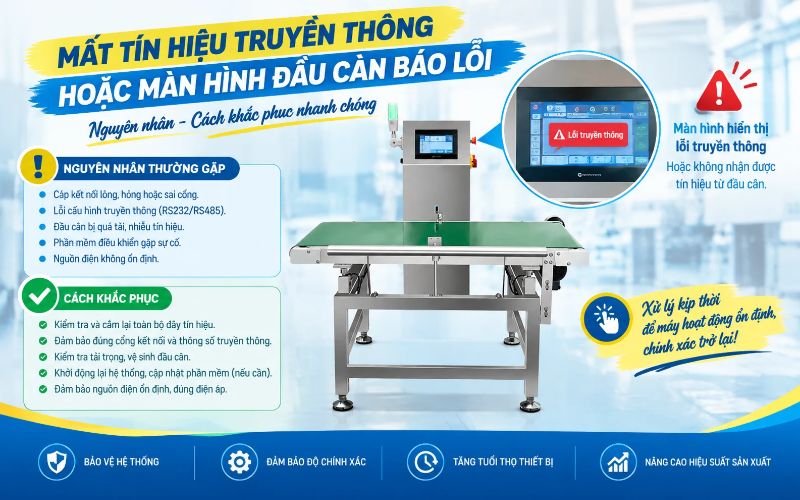
- Giắc cắm và đầu nối bị lỏng: Môi trường nhà máy rung lắc liên tục khiến các cổng kết nối RS485, Modbus, Profibus, Ethernet hoặc giắc cắm tín hiệu Loadcell bị lỏng.
- Tác động môi trường & Côn trùng: Chuột, côn trùng cắn đứt dây tín hiệu; nước mưa hoặc độ ẩm xâm nhập vào hộp nối (Junction Box) gây ngắn mạch.
- Lỗi nguồn điện & Bộ điều khiển: Điện áp nguồn cấp cho PLC/đầu hiển thị bị sụt áp, chập chập chập chập chờn, hoặc bo mạch xử lý bị hỏng do sét truyền tải/nhiễu tần số từ biến tần.
- Kiểm tra hạ tầng dây dẫn: Kiểm tra toàn bộ đường đi của dây cáp tín hiệu, siết chặt các cọc đấu nối trong tủ điện và hộp nối Loadcell.
- Bảo vệ cáp & Chống nhiễu: Sử dụng cáp tín hiệu có vỏ bọc kim loại chống nhiễu, đi cáp trong ống ruột gà lõi thép. Nối đất đúng tiêu chuẩn kỹ thuật cho toàn bộ hệ thống khung cân và tủ điện.
- Kiểm tra nguồn điện: Dùng đồng hồ đo kiểm tra điện áp cấp AC/DC. Sử dụng bộ lưu điện (UPS) hoặc ổn áp riêng cho tủ điều khiển trung tâm để tránh sụt áp đột ngột.
Nhận diện sớm 5 lỗi thường gặp sẽ giúp hệ thống cân băng tải định lượng hoạt động ổn định và hạn chế thời gian dừng máy. Khi có sai số, nên kiểm tra cảm biến cân, tốc độ băng, độ căng băng tải, tình trạng vật liệu và hệ thống hiệu chuẩn. Không nên bỏ qua những sai lệch nhỏ vì chúng có thể tích lũy thành lượng hao hụt lớn khi vận hành lâu dài. Kiểm tra và hiệu chuẩn định kỳ là cách hiệu quả để duy trì độ chính xác của toàn hệ thống.
Máy định lượng bột giá bao nhiêu và chi phí phụ thuộc vào những yếu tố nào? Tìm hiểu 5 yếu tố ảnh hưởng đến giá thành để chọn máy phù hợp, tối ưu ngân sách đầu tư.
Có nên đầu tư máy định lượng cà phê cho cơ sở rang xay? Tìm hiểu lợi ích, chi phí đầu tư và hiệu quả vận hành để đánh giá khả năng giảm hao hụt, kiểm soát khối lượng và nâng cao năng suất đóng gói.
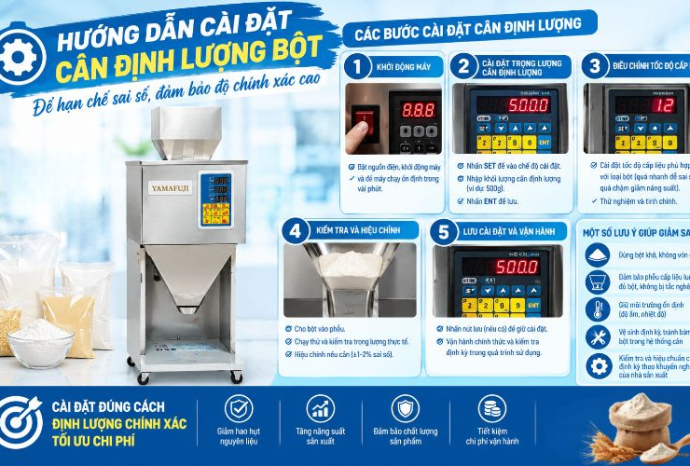
Làm thế nào để cài đặt cân định lượng bột chính xác, hạn chế sai số? Tìm hiểu cách thiết lập thông số, hiệu chuẩn cân và chạy thử để giảm hao hụt, đảm bảo khối lượng đồng đều.
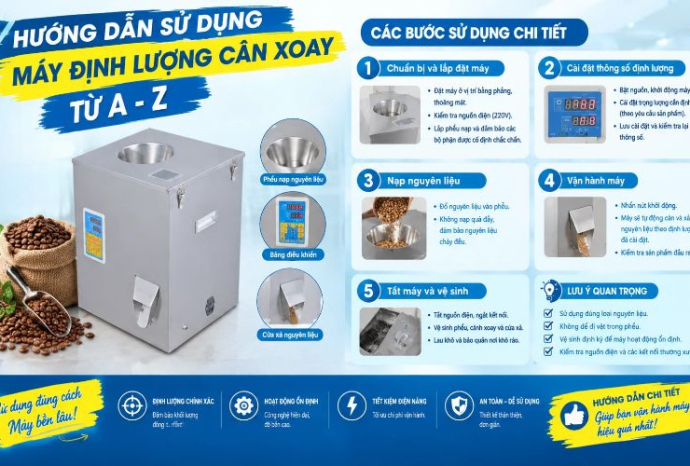
Hướng dẫn sử dụng máy định lượng cân xoay từ A-Z với các bước cài đặt, điều chỉnh khối lượng và vận hành đúng cách, giúp cân chia nguyên liệu chính xác, ổn định và hạn chế sai số.
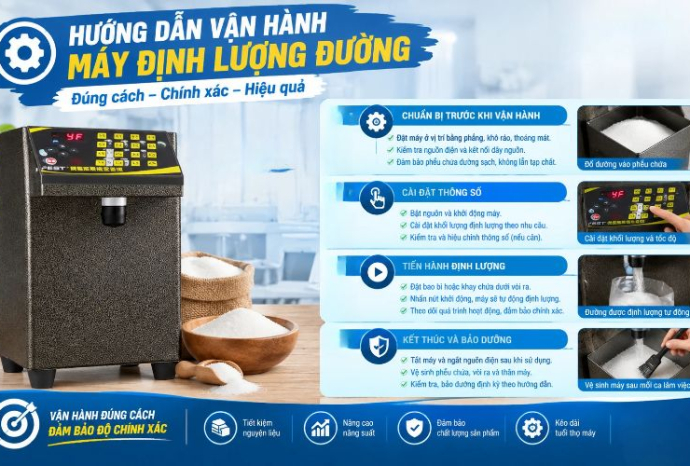
Làm thế nào để vận hành máy định lượng đường chính xác, ổn định và hạn chế hao hụt nguyên liệu? Khám phá hướng dẫn vận hành giúp máy hoạt động hiệu quả, đảm bảo khối lượng thành phẩm đồng đều và nâng cao năng suất sản xuất.
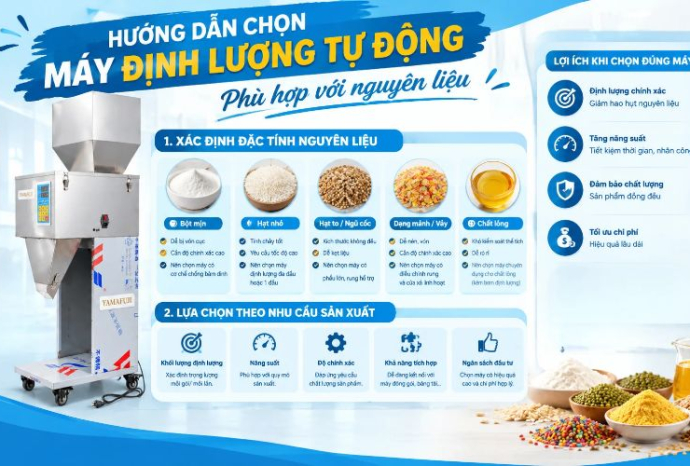
Hướng dẫn chọn máy định lượng tự động phù hợp với từng loại nguyên liệu, từ dạng bột, hạt đến nguyên liệu dạng lỏng. Khám phá các tiêu chí lựa chọn máy để tối ưu chi phí, giảm hao hụt và nâng cao hiệu quả sản xuất.

Giờ làm việc: 08h-17h (từ thứ 2 - thứ 7)
Email: yamafujipacking@gmail.com
Mua hàng - Góp ý - Bảo hành gọi: 0965 415 898